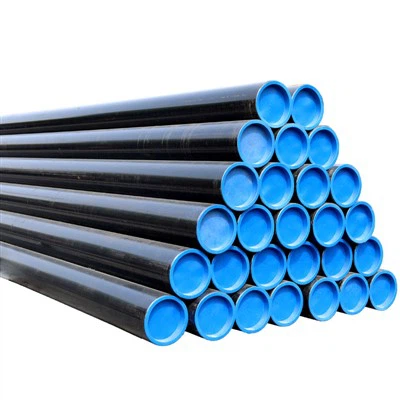
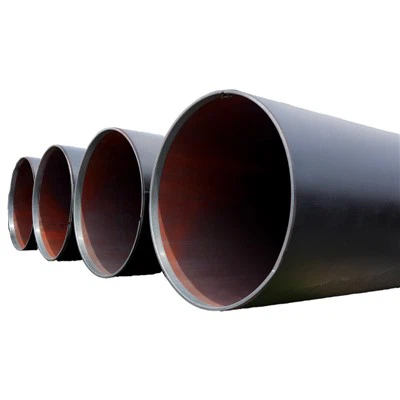
ERW (elektrinis atsparumas suvirintas) plieninis vamzdis yra vienas plačiausiai gaminamų suvirintų plieninių vamzdžių gaminių pasaulinėje vamzdynų pramonėje. Dėl tokių privalumų kaip didelis gamybos efektyvumas, tikslūs matmenys, patikimas suvirinimo našumas ir lankstus gamybos pajėgumas, ERW plieninis vamzdis plačiai naudojamas gamtinių dujų perdavimo, naftos transportavimo, vandens tiekimo sistemose, pramoniniuose vamzdynuose, elektrinėse ir konstrukcijų inžinerijoje.
ERW plieninių vamzdžių kokybę lemia ne vienas gamybos etapas, o visas gamybos procesas – nuo plieno ritės paruošimo iki galutinio patikrinimo. Kiekvienas žingsnis reikalauja tikslios gamybos parametrų kontrolės, pažangios įrangos ir griežtų kokybės valdymo procedūrų.
Profesionaliems ERW plieninių vamzdžių gamintojams visas gamybos procesas apima žaliavų patikrinimą, ritės formavimą, aukšto -dažnio suvirinimą, dydžio parinkimą, pjovimą, tikrinimą ir paviršiaus apdorojimą. Nuolat tobulinant automatikos ir suvirinimo technologijas, šiuolaikinės ERW gamybos linijos gali gaminti plieninius vamzdžius, atitinkančius tarptautinius standartus, tokius kaip API 5L, ASTM A53, ASTM A500 ir EN10219.
| Gamybos žingsnis | Pagrindinis procesas | Įtaka ERW plieno vamzdžių kokybei |
|---|---|---|
| Plieninės ritės paruošimas | Medžiagų apžiūra ir paviršiaus patikra | Užtikrina tinkamas žaliavas |
| Ritės formavimas | Plieninė juostelė, suformuota į apvalų vamzdį | Nustato matmenų tikslumą |
| Aukšto dažnio suvirinimas | Išilginės siūlės suvirinimas | Įtakoja suvirinimo stiprumą ir patikimumą |
| Dydžių nustatymas ir tiesinimas | Galutinis matmenų reguliavimas | Pagerina montavimo tikslumą ir našumą |
| Pjovimas | Vamzdžio ilgio valdymas | Atitinka projekto reikalavimus |
| Apžiūra ir bandymai | NDT, hidrostatinis bandymas, matmenų patikra | Užtikrina gaminio saugumą |
| Paviršiaus apdorojimas | Dengimas ir apsauga | Pagerina atsparumą korozijai |
Viso ERW plieninių vamzdžių gamybos proceso supratimas leidžia klientams geriau įvertinti gaminių kokybę ir pasirinkti patikimus tiekėjus įvairiems inžineriniams projektams.
Kaip žaliavos pasirinkimas veikia ERW plieninių vamzdžių kokybę?
ERW plieninių vamzdžių gamybos procesas prasideda nuo aukštos kokybės{0}}karšto valcavimo plieno ritinių. Žaliavos savybės tiesiogiai įtakoja gamybos stabilumą ir galutinio vamzdžio veikimą.
Kodėl plieno ritinių patikrinimas yra pirmasis ERW gamybos žingsnis?
Prieš patenkant į gamybos liniją, plieno ritės griežtai tikrinamos, siekiant patikrinti jų cheminę sudėtį, mechanines savybes, matmenis ir paviršiaus būklę.
Gamintojai tikrina medžiagų sertifikatus ir bandymų ataskaitas, kad patvirtintų, jog plieninė ritė atitinka reikalaujamus standartus ir projekto specifikacijas. Tokie parametrai kaip anglies kiekis, mangano kiekis, takumo riba, atsparumas tempimui ir pailgėjimas tiesiogiai veikia suvirinimo našumą ir vamzdžio stiprumą.
Ruošiant ritę, reikia nustatyti paviršiaus defektus, tokius kaip įtrūkimai, įbrėžimai ar rūdys, nes jie gali turėti įtakos formavimo kokybei arba sukelti problemų suvirinant.
Kaip medžiagų nuoseklumas pagerina gamybos stabilumą?
Didelio masto{0}}dujotiekio projektams gali prireikti tūkstančių tonų ERW plieno vamzdžių. Nuosekli plieno ritinių kokybė leidžia gamintojams išlaikyti stabilias gamybos sąlygas ir sumažinti skirtumus tarp skirtingų partijų.
Patikima žaliavų kontrolė yra pagrindas pasiekti tikslius matmenis, vienodą suvirinimo kokybę ir patikimas mechanines charakteristikas.
Kokie yra pagrindiniai formavimo žingsniaiERW plieninių vamzdžių gamyba?
Po žaliavos paruošimo plieno ritė patenka į formavimo sekciją. Šiame etape plokščia plieninė juosta paverčiama cilindrinio vamzdžio forma.
Kaip valcavimo formavimas sukuria vamzdžio formą?
Plieninė juostelė praeina per kelis formavimo volelius, kurie palaipsniui sulenkia medžiagą iš plokščios formos į apvalią dalį.
Skirtingai nuo tradicinių formavimo metodų, šiuolaikinėse ERW gamybos linijose formavimo procesui valdyti naudojamos tikslios -sukurtos ritinėlių sistemos. Laipsniškas deformacijos procesas sumažina įtempių koncentraciją ir padeda išlaikyti stabilią vamzdžio geometriją.
Formavimo tikslumas tiesiogiai įtakoja plieninės juostos kraštų išlyginimą prieš suvirinimą. Tinkamas kraštų išdėstymas yra būtinas, nes suvirinimo kokybė priklauso nuo dviejų kraštų susiliejimo būklės.
Kodėl formavimo tikslumas yra svarbus ERW vamzdžių veikimui
Neteisingas formavimas gali sukelti problemų, tokių kaip netolygus suvirinimo išlygiavimas, matmenų nuokrypis arba padidėjęs liekamasis įtempis. Todėl gamintojai nuolat stebi formavimo parametrus, kad užtikrintų stabilią gamybą.
Pažangiosiose ERW gamybos linijose naudojamos automatinės valdymo sistemos, kad būtų palaikomas pastovus formavimo greitis ir slėgis viso gamybos proceso metu.
Kaip aukšto dažnio suvirinimas sukuria patikimą ERW plieninį vamzdį?
Suvirinimas aukštu{0}}dažniu yra pagrindinė ERW plieninių vamzdžių gamybos technologija. Jis sukuria išilginę suvirinimo siūlę, naudodamas elektros varžos šilumą, susidarančią tarp plieninės juostelės kraštų.
Kas nutinka ERW suvirinimo proceso metu?
Suvirinimo metu aukšto{0}}dažnio elektros srovė greitai įkaitina suformuotos plieninės juostos kraštus. Kai briaunos pasiekia reikiamą suvirinimo temperatūrą, slėginiai volai juos sujungia, kad susidarytų ištisinė suvirinimo jungtis.
Skirtingai nuo procesų, kuriuose naudojamos suvirinimo užpildų medžiagos, ERW suvirinimas plieną sujungia tiesiogiai per šilumą ir slėgį. Taip sukuriamas lygus suvirinimo plotas ir užtikrinamas puikus gamybos efektyvumas.
Suvirinimo parametrai, įskaitant dažnį, temperatūrą, slėgį ir suvirinimo greitį, turi būti atidžiai kontroliuojami. Bet koks skirtumas gali turėti įtakos suvirinimo stiprumui ir gaminio patikimumui.


Kaip gamintojai kontroliuoja suvirinimo kokybę?
Profesionalūs ERW plieninių vamzdžių gamintojai naudoja internetines stebėjimo sistemas suvirinimo sąlygoms valdyti realiu laiku. Po suvirinimo suvirinimo vieta tikrinama naudojant neardomuosius bandymo metodus, pvz., ultragarso ir sūkurinių srovių bandymus.
Šios kokybės kontrolės priemonės padeda užtikrinti, kad išilginė suvirinimo siūlė atitiktų reikiamus mechaninius ir saugos standartus.
Kaip ERW plieniniai vamzdžiai matuojami, pjaustomi ir apdirbami?
Po suvirinimo ERW plieniniai vamzdžiai tęsiami pagal dydžio ir apdailos procesus, kad būtų pasiekti galutiniai gaminio matmenys.
Kodėl reikalingas dydžio nustatymas ir tiesinimas?
Dydžio nustatymo metu suvirintas vamzdis praeina per papildomus volelius, kurie reguliuoja išorinį skersmenį, apvalumą ir tiesumą.
Šis procesas užtikrina, kad ERW plieninis vamzdis atitiktų matmenų reikalavimus, nurodytus tokiuose standartuose kaip API 5L, ASTM A53 arba ASTM A500.
Tiesinimo įranga pašalina nedideles deformacijas ir pagerina montavimo efektyvumą, ypač dujotiekio projektams, kuriems reikalingas tikslus išlyginimas.
Kaip ilgio kontrolė palaiko projekto reikalavimus?
Nustačius dydį, ERW plieniniai vamzdžiai supjaustomi nurodytais ilgiais pagal kliento reikalavimus. Standartiniai ilgiai paprastai yra 6 metrų, 12 metrų arba pritaikyti ilgiai, atsižvelgiant į transportavimo ir montavimo sąlygas.
Tiksli ilgio kontrolė padeda pagerinti statybos efektyvumą ir sumažina medžiagų švaistymą montuojant vamzdyną.
Kaip gamintojai tikrinaERW plieninis vamzdisPrieš pristatymą?
Kokybės tikrinimas yra paskutinis ir esminis ERW plieninių vamzdžių gamybos etapas. Profesionalus gamintojas atlieka daugybę tikrinimo procedūrų prieš pristatydamas produktus klientams.
Kokie bandymo metodai naudojamiERW plieninis vamzdis?
Įprasti tikrinimo metodai apima matmenų matavimą, vizualinį patikrinimą, ultragarsinį bandymą, hidrostatinį bandymą, mechaninį bandymą ir cheminę analizę.
Hidrostatinis bandymas patikrina atsparumą slėgiui, o ultragarsinis bandymas padeda aptikti galimus vidinius suvirinimo srities defektus.
Mechaniniai bandymai patvirtina, kad gatavas vamzdis atitinka takumo, tempimo stiprumo ir pailgėjimo reikalavimus.
Kodėl galutinis patikrinimas nustato projekto patikimumą
Vamzdynų sistemos dažnai veikia dešimtmečius nuolatinės eksploatacijos sąlygomis. Visapusiška patikra užtikrina, kad kiekvienas ERW plieninis vamzdis atitiktų techninius reikalavimus prieš išsiunčiant.
Visapusiška kokybės kontrolės sistema sumažina projekto riziką ir suteikia klientams patikimus vamzdynų produktus.
Kaip paviršiaus apdorojimas pagerina ERW plieninių vamzdžių tarnavimo laiką?
Priklausomai nuo naudojimo sąlygų, ERW plieniniam vamzdžiui po pagaminimo gali prireikti papildomos paviršiaus apsaugos.
Išorinės dangos, tokios kaip FBE, 3PE ir 3PP, dažniausiai naudojamos požeminiams vamzdynams, siekiant pagerinti atsparumą korozijai. Vidinės dangos, įskaitant epoksidines sistemas, taip pat gali būti naudojamos vandens perdavimui ir pramoniniams tikslams.
Kodėl ERW vamzdžiams svarbi apsauga nuo korozijos?
Korozija gali žymiai sutrumpinti dujotiekio tarnavimo laiką, ypač požeminėje, jūrinėje ar cheminėje aplinkoje. Tinkamas dangos pasirinkimas suteikia papildomą apsaugą ir padeda išlaikyti ilgalaikį{1}} veikimo patikimumą.
Todėl paviršiaus apdorojimas yra svarbi viso ERW plieninių vamzdžių gamybos proceso dalis.
Projekto nuoroda: Bangladešo TITAS gamtinių dujų perdavimo projektas
Tipiškas ERW plieninių vamzdžių taikymo pavyzdys yraBangladešo gamtinių dujų perdavimo projektas TITAS, kur Huayang Steel Pipe tiekė apytiksliai1700 tonų ERW plieno vamzdžiųpagamintas pagalAPI 5L PSL1 B klasė, kurių specifikacijos svyruoja nuoDN200 iki DN400.
Projektui reikėjo patikimų vamzdynų gaminių gamtinių dujų transportavimo infrastruktūrai. Gamybos metu buvo taikoma griežta kontrolė visam gamybos procesui, įskaitant žaliavų tikrinimą, aukšto -dažnio suvirinimą, matmenų kontrolę ir galutinį bandymą.
Pažangios ERW gamybos technologijos ir visapusiško kokybės valdymo derinys užtikrino, kad tiekiami plieniniai vamzdžiai atitiko projekto techninius reikalavimus ir pristatymo grafiką.
Šis projektas parodo, kaip visas gamybos procesas prisideda prie ERW plieninių vamzdžių patikimumo ir našumo didelėje{0}}energetikos infrastruktūroje.
Skaityti daugiau:
Kodėl LSAW plieninis vamzdis plačiai naudojamas didelio skersmens naftotiekiuose?
API 5L ERW plieninis vamzdis: PSL1 ir PSL2 reikalavimų supratimas