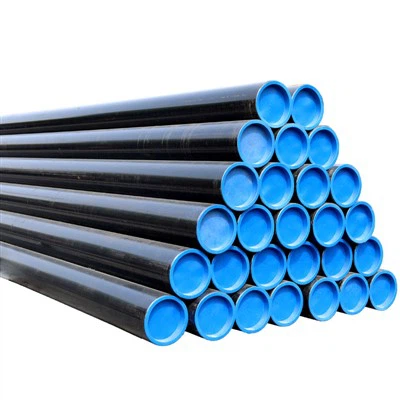
Elektrinis atsparumas Suvirintas vamzdis, paprastai žinomas kaip ERW vamzdis, plačiai naudojamas naftos ir dujų perdavimo, vandens tiekimo, statybos, konstrukcijų inžinerijos ir pramonės srityse. Skirtingai nuo besiūlių vamzdžių, ERW vamzdis yra pagamintas iš plieninės juostelės arba ritės ir suformuojamas į apvalią formą prieš sujungiant išilginius kraštus elektrine varža arba aukšto dažnio suvirinimu.
Supratimas, kaip gaminamas ERW vamzdis, padeda pirkėjams įvertinti gamybos galimybes, gamybos kokybę ir vamzdžio tinkamumą konkrečiam pritaikymui. Taigi, kaip ERW plieninis vamzdis gaminamas iš plieno ritės iki gatavo vamzdžio?
Kas yra ERW vamzdis ir kaip jis pagamintas?
ERW vamzdis yra suvirintas plieninis vamzdis, gaminamas plokščią plieninę juostelę į cilindro formą ir suvirinant besiribojančius kraštus išilgai išilginės siūlės. Šiuolaikinėse plieno vamzdžių gamyklose dažniausiai naudojamas aukšto dažnio suvirinimas, nes jis užtikrina stabilias suvirinimo sąlygas ir didelį gamybos efektyvumą.
Pagrindinis ERW vamzdžių gamybos procesas gali būti apibendrintas kaip ritės paruošimas, išvyniojimas, išlyginimas, juostelių formavimas, aukšto dažnio suvirinimas, dydžio nustatymas, pjovimas, tikrinimas ir apdaila. Kiekvienas etapas turi įtakos gatavo vamzdžio matmenų tikslumui ir galutinei kokybei.
ERW vamzdis ir besiūlis vamzdis
Pagrindinis skirtumas yra gamybos būdas. Besiūliai vamzdžiai gaminami iš vientiso plieno ruošinio, o ERW vamzdis prasideda nuo plokščios plieninės juostos arba ritės. ERW gamyba leidžia tiksliai valdyti išorinį skersmenį, sienelės storį ir ilgį, išlaikant aukštą gamybos efektyvumą.
Kokios medžiagos naudojamos ERW vamzdžiams?
Žaliava paprastai yra karšto valcavimo plieno ritė, pagaminta pagal reikiamą plieno rūšį ir taikomą standartą. Priklausomai nuo naudojimo, ERW vamzdžiai gali būti tiekiami iš anglinio plieno ir skirtingų klasių, nurodytų standartuose, pvz., API, ASTM, EN, JIS ar kitose galiojančiose specifikacijose.


Kokie yra pagrindiniai ERW vamzdžių gamybos proceso žingsniai?
Gamybos procesas prasideda kruopščiai atrinktais plieniniais ritiniais ir tęsiasi kontroliuojamomis formavimo ir suvirinimo operacijomis. „Huayang Steel Pipe“ ERW / HFW gamyba apima platų dydžių ir specifikacijų spektrą, skirtą įvairiems pramoniniams tikslams.
1. Ritės paruošimas ir išvyniojimas
Plieninės ritės yra tikrinamos ir paruošiamos prieš patenkant į gamybos liniją. Tada ritė pakraunama į atsuktuvą, kur juostelė nuolat išleidžiama į malūną.
Įeinanti plieninė juosta turi turėti tinkamą plotį, storį, paviršiaus būklę ir mechanines savybes pagal vamzdžio specifikaciją. Tinkamas ritės paruošimas suteikia stabilų pagrindą tolesniam formavimui ir suvirinimui.
2. Išlyginimas, sujungimas ir briaunų paruošimas
Po išvyniojimo juosta praeina per išlyginimo įrangą, kad būtų pašalintas pernelyg didelis kreivumas ir pagerintas lygumas. Kai nuolatinėje gamyboje reikia sujungti vienos ritės galą su kitos pradžia, galima naudoti automatinę arba valdomą ritės sujungimo įrangą.
Juostos kraštai taip pat paruošiami taip, kad prieš formuojant ir suvirinant būtų pasiekta vienoda geometrija. Krašto būklė yra ypač svarbi, nes abu kraštai galiausiai sudarys išilginę suvirinimo siūlę.
3. Juostų formavimas
Plokščia plieninė juosta palaipsniui pereina per formavimo stovus. Šie ritinėliai palaipsniui sulenkia juostelę iš plokščios formos į atvirą cilindrinę dalį.
Formavimo procesas reikalauja tikslaus ritinėlio išlyginimo ir kontroliuojamos deformacijos. Per didelis formavimo įtempis arba blogas išlyginimas gali turėti įtakos vamzdžio apvalumui, matmenims ir vėlesnio suvirinimo kokybei.
4. Aukšto dažnio varžinis suvirinimas
Sujungus juostos kraštus, aukšto dažnio elektros srovė įkaitina gretimus kraštus iki reikiamos suvirinimo temperatūros. Tada per suvirinimo ritinius daromas slėgis, kad būtų sujungti kraštai ir sudaryta ištisinė išilginė siūlė.
Suvirinimo parametrai, įskaitant dažnį, galią, linijos greitį ir slėgį, turi būti kontroliuojami pagal medžiagą ir vamzdžio dydį. Norint sukurti nuoseklią suvirinimo siūlę, būtinas stabilus aukšto dažnio suvirinimas.
Tipiški ERW vamzdžių gamybos parametrai
| Gamybos etapas | Pagrindinis proceso valdymas | Tikslas |
|---|---|---|
| Ritės paruošimas | Plieno rūšis, plotis, storis, paviršius | Užtikrinkite tinkamas žaliavas |
| Išlyginimas | Juostelės lygumas | Pagerinkite formavimo stabilumą |
| Formavimas | Ritinio išlyginimas ir deformacija | Pasiekite reikiamą vamzdžio formą |
| HFW suvirinimas | Dažnis, galia, greitis, slėgis | Padarykite patikimą išilginį suvirinimą |
| Dydžio nustatymas | Ritinio reguliavimas ir skersmens valdymas | Atitinka matmenų reikalavimus |
| Pjovimas | Ilgis ir pjovimo tikslumas | Gaminkite nurodyto ilgio vamzdžius |
| Apžiūra | NDT ir matmenų patikrinimas | Patikrinkite vamzdžių kokybę |
5. Dydžių nustatymas ir tiesinimas
Po suvirinimo vamzdis praeina per matmenų stovus, kad būtų pasiektas nurodytas išorinis skersmuo ir apvalumas. Priklausomai nuo gamybos linijos ir vamzdžių specifikacijų, tiesinimo įranga taip pat gali būti naudojama gatavo vamzdžio geometrijai pagerinti.
Šiame etape matmenų kontrolė yra svarbi, nes vamzdžio skersmeniui, sienelės storiui, ovalumui ir tiesumui gali būti taikomi griežti taikomo standarto arba pirkimo specifikacijos reikalavimai.
Kaip nupjaunamas ir tikrinamas baigtas ERW vamzdis?
Kai vamzdis pasiekia reikiamus matmenis, jis supjaustomas į atskirus ilgius. Nepertraukiamai gamybai gali būti naudojami skraidantys pjūklai ar kitos automatinės pjovimo sistemos, leidžiančios nupjauti vamzdį pagal nurodytą ilgį.
Pabaigos apdaila ir paviršiaus apžiūra
Priklausomai nuo naudojimo, po pjovimo vamzdžių galai gali būti nušlifuoti, nusklembti, įsriegti arba baigti apdaila. Taip pat patikrinamas vamzdžio paviršius ir suvirinimo vieta, ar nėra matomų defektų.
Neardomasis ERW vamzdžio bandymas
Neardomieji bandymai yra svarbi ERW vamzdžių kokybės kontrolės dalis. Priklausomai nuo taikomo standarto ir kliento reikalavimų, suvirinimo siūlių tikrinimas gali apimti ultragarsinį bandymą, sūkurinių srovių bandymą ar kitus tinkamus NDT metodus.
Prireikus taip pat galima atlikti hidrostatinį bandymą. Matmenų patikra patikrina išorinį skersmenį, sienelės storį, ilgį, tiesumą ir kitus nurodytus parametrus.
Kaip „Huayang“ plieniniai vamzdžiai gamina ERW vamzdžius?
„Huayang Steel Pipe“ gamina HFW/ERW plieninius vamzdžius taikant kontroliuojamo formavimo, aukšto dažnio suvirinimo, dydžio nustatymo, tikrinimo ir apdailos procesus. Dabartinis HFW/ERW plieninių vamzdžių gamybos asortimentas yraΦ48–660,4 mm išorinio skersmens, 2,0–22 mm sienelės storio ir 6–27 m ilgio.
Gamybos procesas gali būti pritaikytas prie skirtingų plieno rūšių, standartų, matmenų ir taikymo reikalavimų. Kokybės kontrolė vykdoma žaliavų tikrinimo, gamybos, suvirinimo, NDT, matmenų tikrinimo ir galutinio pristatymo metu.
Projektams, kuriems reikalingas papildomas apdorojimas, „Huayang Steel Pipe“ taip pat gali teikti tokias paslaugas kaip vamzdžio galų apdaila ir antikorozinis apdorojimas pagal projekto specifikacijas.
Kokie yra ERW plieno vamzdžių pranašumai?
ERW plieninis vamzdis siūlo keletą praktinių pranašumų pramonėje ir konstrukcijoje. Jo gamybos procesas užtikrina aukštą gamybos efektyvumą ir nuoseklų matmenų kontrolę, todėl tinka didelės apimties užsakymams.
Išilginis suvirinimas gaminamas kontroliuojamomis sąlygomis, o šiuolaikinės tikrinimo technologijos leidžia gamintojams stebėti suvirinimo kokybę ir gatavo vamzdžio matmenis. ERW vamzdžiai taip pat gali būti gaminami įvairių rūšių, dydžių ir ilgių plieno pagal taikomus standartus.
Pirkėjams dėl gamybos efektyvumo, matmenų tikslumo ir specifikacijų lankstumo ERW vamzdis yra įprastas pasirinkimas daugeliui vamzdynų ir konstrukcijų.
Kur naudojamas ERW vamzdis?
ERW plieniniai vamzdžiai naudojami įvairiose pramonės šakose. Įprasti pritaikymai apima naftos ir dujotiekius, vandens perdavimą, konstrukcijų statybą, mechaninę inžineriją, pramoninius vamzdynus ir infrastruktūros projektus.
Tinkama vamzdžio klasė, sienelės storis, skersmuo ir taikomas standartas priklauso nuo eksploatavimo sąlygų. Pavyzdžiui, vamzdynų projektams gali būti reikalingos API specifikacijos, o struktūrinės programos gali atitikti ASTM, EN, JIS ar kitus struktūrinius standartus.
Todėl renkantis tinkamą ERW vamzdį reikia atsižvelgti į darbinį slėgį, temperatūrą, terpę, mechaninius reikalavimus, korozijos sąlygas ir taikomus projekto standartus.
Ką pirkėjai turėtų patikrinti pirkdami ERW vamzdį?
Pirkdami ERW plieninį vamzdį, pirkėjai turėtų atsižvelgti ne tik į vamzdžių matmenis ir patvirtinti visą techninę specifikaciją. Plieno klasė, gamybos standartas, išorinis skersmuo, sienelės storis, ilgis, suvirinimo tikrinimo reikalavimai, bandymo reikalavimai, galutinis apdaila ir paviršiaus apdorojimas turi būti aiškiai apibrėžti.
Gamintojo produkcijos asortimentas ir kokybės kontrolės galimybės taip pat turi atitikti projekto reikalavimus. Tarptautiniams projektams atitinkami sertifikatai ir tikrinimo dokumentai gali suteikti papildomų įrodymų, kad tiekiamas vamzdis atitinka nurodytus reikalavimus.
Santrauka
ERW vamzdžių gamyba yra nenutrūkstamas procesas, kurio metu plieninė ritė paverčiama gatavu suvirintu plieniniu vamzdžiu išvyniojant, išlyginant, formuojant, aukšto dažnio suvirinimu, dydžio parinkimu, pjovimu, tikrinimu ir apdaila. Tarp šių etapų tikslus formavimas ir stabilus aukšto dažnio suvirinimas yra ypač svarbūs norint užtikrinti vienodą suvirinimo kokybę ir matmenų tikslumą.
Pasauliniams pirkėjams, suprasdami ERW vamzdžių gamybos procesą, lengviau įvertinti tiekėjus ir pasirinkti vamzdžius, tinkamus konkrečioms reikmėms. „Huayang Steel Pipe“ tiekia HFW / ERW plieno vamzdžiusΦ48–660,4 mm išorinis skersmuo, 2,0–22 mm sienelės storis ir 6–27 m ilgis, su gamybos ir tikrinimo procesais, sukurtais pagal skirtingus tarptautinius standartus ir projektų reikalavimus.
Skaityti daugiau:
Huayang Nr.4 LSAW dirbtuvės oficialiai pradėtos gaminti.
Kaip LSAW plieninių vamzdžių gamybos procesas garantuoja jūsų projekto kokybę?