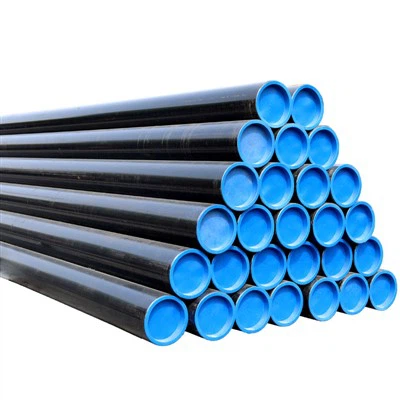
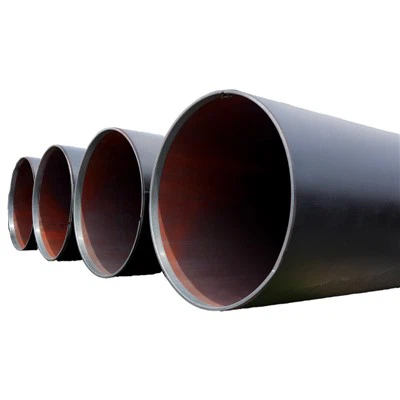
LSAW plieniniai vamzdžiai ir ERW plieniniai vamzdžiai yra išilgai suvirinti plieniniai vamzdžiai, tačiau jų gamybos procesai iš esmės skiriasi. LSAW plieninis vamzdis paprastai gaminamas iš plieno plokščių formuojant ir suvirinant povandeniniu lanku, o ERW plieninis vamzdis nuolat gaminamas iš plieno ritės suvirinant aukšto dažnio atsparumo būdu. Šie skirtumai turi įtakos gamybos įrangai, formavimo būdams, suvirinimo charakteristikoms, matmenų kontrolei, gamybos efektyvumui ir tinkamam gatavo plieno vamzdžio dydžiui. Šių procesų supratimas yra svarbus inžinieriams, rangovams ir pirkėjams, pasirenkantiems plieninius vamzdžius pramonės ir infrastruktūros projektams.
Kokios žaliavos naudojamos LSAW ir ERW plieno vamzdžiams?
Gamybos procesas prasideda nuo skirtingų žaliavų. LSAW plieniniams vamzdžiams paprastai naudojama karštai valcuota plieno plokštė, ypač kai reikalingas didelis išorinis skersmuo arba didelis sienelių storis. Prieš formuojant plokštė patikrinama, ar nėra paviršiaus būklės, matmenų, medžiagos identifikavimo ir vidinių defektų. Ultragarsinis patikrinimas gali būti atliekamas siekiant nustatyti laminatus ar kitus vidinius nelygumus prieš plokštelei patenkant į formavimo liniją.
ERW plieninis vamzdis paprastai prasideda nuo plieninės ritės arba juostos. Ritė išvyniojama, išlyginama ir nuolat tiekiama į formavimo liniją. Kadangi žaliava tiekiama ištisine juostele, ERW gamyba gali veikti dideliu greičiu ir yra ypač tinkama dideliems standartizuotų plieninių vamzdžių kiekiams gaminti.
Šis žaliavų skirtumas yra viena iš pagrindinių priežasčių, kodėl LSAW plačiai naudojamas didelio skersmens plieniniams vamzdžiams, o ERW yra labai efektyvus mažo ir vidutinio skersmens gamybos diapazonuose.
Kuo skiriasi formavimo procesas?
LSAW ir ERW plieninių vamzdžių formavimo etapai yra visiškai skirtingi. Gaminant LSAW, plokščia plieninė plokštė pirmiausia turi būti transformuota į cilindrinio vamzdžio formą. JCOE procesas yra vienas iš dažniausiai naudojamų formavimo metodų. Plokštelė palaipsniui presuojama į J formą, tada C formą ir galiausiai O formą. Šis -po{5}}žingsnis formavimo procesas leidžia iš plieno plokštės pagaminti gana platų vamzdžių skersmenų ir sienelių storio diapazoną.
Po O formavimo plokštės kraštai yra išdėstyti arti vienas kito, kad būtų sukurta išilginė jungtis. Priklausomai nuo gamybos linijos, prieš galutinį suvirinimą atliekamas išankstinis-suvirinimas, siekiant stabilizuoti vamzdžio formą.
ERW gamyboje naudojamas nepertraukiamas kelių{0}}eigų formavimo procesas. Plieninė juostelė praeina per formavimo ritinius, kurie palaipsniui paverčia plokščią juostą apskrito skerspjūvio{2}}pjūviu. Abu kraštai sujungiami suvirinimo taške, kur aukšto-dažnio elektros srovė šildo kraštus, o slėgis juos sujungia.
Todėl LSAW formavimas visų pirma yra plokščių presavimo procesas, o ERW formavimas yra nenutrūkstamas ritininio{0}}formavimo procesas.
Kuo skiriasi LSAW ir ERW suvirinimas?
Suvirinimo etapas yra dar vienas svarbus skirtumas. LSAW plieniniame vamzdyje naudojamas povandeninis lankinis suvirinimas, paprastai suvirinant vidinę ir išorinę išilginės siūlės puses. Suvirinimo lankas yra apsaugotas granuliuoto srauto sluoksniu, kuris užtikrina stabilias suvirinimo sąlygas ir leidžia efektyviai panaudoti procesą naudojant gana storą plieno plokštę.
Po pirminio-suvirinimo atliekamas vidinis ir išorinis panardinamas lankinis suvirinimas pagal reikiamą suvirinimo procedūrą. Kai kuriose gamybos linijose gali būti naudojamos kelių laidų suvirinimo sistemos, siekiant pagerinti suvirinimo efektyvumą, išlaikant kontroliuojamą suvirinimo įsiskverbimą ir šilumos įvedimą.
ERW plieniniuose vamzdžiuose naudojamas aukšto{0}}dažnio atsparumo suvirinimas. Skirtingai nuo povandeninio lankinio suvirinimo, procese paprastai nenaudojama atskira suvirinimo viela arba srautas. Aukšto -dažnio elektros srovė greitai įkaitina plieninės juostos kraštus, o slėgis sujungia įkaitusius kraštus, kad susidarytų išilginė suvirinimo siūlė.
Dėl to LSAW ir ERW naudoja iš esmės skirtingus suvirinimo principus. LSAW remiasi panardintu lankiniu lydymosi suvirinimu, o ERW – elektrinio atsparumo šildymu ir sujungimu slėgiu.
Kodėl LSAW reikia išplėsti, o ERW paprastai ne?
Po suvirinimo LSAW plieninis vamzdis gali mechaniniu būdu išplėsti skersmenį. Šis procesas pakoreguoja galutinį išorinį skersmenį ir pagerina matmenų tikslumą bei apvalumą. JCOE gamyboje vamzdis formuojamas atliekant daugybę presavimo operacijų, todėl vėlesnis plėtimas ir tiesinimas gali padėti pasiekti nurodytą galutinę geometriją.
ERW plieninis vamzdis yra nuolat formuojamas tiksliai formuojant ritinius, todėl formavimo proceso metu vamzdis paprastai pasiekia nurodytą skersmenį. Priklausomai nuo gamybos linijos ir gaminio reikalavimų, galutiniams matmenims kontroliuoti naudojami dydžio ritinėliai ir kita apdailos įranga.
Skirtumas atspindi pagrindinę dviejų procesų gamybos filosofiją: LSAW suformuoja atskirą plieno plokštę į vamzdį ir tiksliai{0}}sureguliuoja jos geometriją, o ERW nuolat formuoja ir nustato juostos dydį, kai ji juda gamybos linija.
Kuo skiriasi gamybos procesai tikrinant?
Kokybės tikrinimas yra integruotas į abu gamybos procesus, tačiau tikrinimo tikslas atitinka skirtingas jų gamybos charakteristikas. LSAW gamyba paprastai apima neapdorotų plokščių patikrinimą, suvirinimo siūlių patikrinimą, matmenų patikrinimą, hidrostatinį bandymą ir galutinį neardomąjį bandymą. Ultragarsiniai ir radiografiniai tyrimai gali būti taikomi pagal taikomus standartus ir projekto reikalavimus.
ERW gamyba gali apimti internetinį patikrinimą, nes gamybos procesas yra nuolatinis. Gamybos metu galima stebėti aukšto dažnio suvirinimo parametrus, suvirinimo kokybę, matmenų tikslumą ir paviršiaus būklę. Tada pagal reikiamą specifikaciją galima atlikti papildomus ultragarsinius, hidrostatinius, mechaninius bandymus ir galutinę matmenų patikrą.
Šioje lentelėje apibendrinami pagrindiniai gamybos skirtumai:
| Gamybos etapas | LSAW plieninis vamzdis | ERW plieninis vamzdis |
|---|---|---|
| Žaliava | Plieninė plokštė | Plieninė ritė arba juosta |
| Medžiagos paruošimas | Plokščių tikrinimas, pjovimas ir briaunų paruošimas | Išvyniojimas, išlyginimas ir juostelių paruošimas |
| Formavimas | JCOE ar kiti plokščių formavimo procesai | Nepertraukiamas ritinėlių formavimas |
| Suvirinimas | Povandeninis lankinis suvirinimas | Aukšto dažnio varžinis suvirinimas |
| Suvirinimo medžiaga | Paprastai naudojama suvirinimo viela ir srautas | Nėra įprastos suvirinimo vielos ar srauto |
| Suvirinimo vieta | Išilginė siūlė | Išilginė siūlė |
| Skersmens valdymas | Formavimas, po kurio atliekamas dydis arba išplėtimas | Nepertraukiamas ritinio dydžio nustatymas |
| Gamybos režimas | Serijinė arba individuali vamzdžių gamyba | Nuolatinė gamyba |
| Tipiškas stiprumas | Tinka didelio skersmens ir sunkių sienų reikalavimams | Veiksmingas standartizuotiems mažo ir vidutinio skersmens gaminiams |
| Tipinės programos | Magistraliniai vamzdynai, vandens projektai, poliai ir infrastruktūra | Skysčių transportavimas, statyba ir bendroji inžinerija |
Kuris gamybos procesas yra efektyvesnis?
ERW paprastai turi didesnį gamybos greitį, nes procesas yra nepertraukiamas. Plieninė ritė gali būti nuolat tiekiama į formavimo ir suvirinimo linijas, todėl galima pagaminti didelį kiekį{1}}palyginti trumpais apdorojimo ciklais. Dėl to ERW ypač tinka, kai klientams reikia didelių standartizuotų plieninių vamzdžių kiekių.
LSAW gamyba yra labiau susijusi, nes kiekviena plieno plokštė atliekama per kelias atskiras operacijas, įskaitant paruošimą, formavimą, išankstinį-suvirinimą, povandeninį lankinį suvirinimą, išplėtimą arba dydžio nustatymą, bandymą ir apdailą. Tačiau šio proceso pranašumas yra didesnis lankstumas gaminant didelio skersmens ir sunkių sienelių plieninius vamzdžius.
Vadinasi, vien tik gamybos greitis neturėtų nulemti, kuris procesas yra geresnis. ERW akcentuoja nuolatinę ir efektyvią gamybą, o LSAW – didelio-dydžio pajėgumus ir lankstumą didelės apkrovos{2}}programose.


Kaip du procesai paveikia galutinį plieninį vamzdį?
Gamybos būdas turi tiesioginį ryšį su galutinėmis plieno vamzdžio charakteristikomis. LSAW gamyba gali atitikti didelius plieno plokščių matmenis, todėl tinka didelio skersmens plieniniams vamzdžiams, kurių sienelės storis yra didelis. Kontroliuojamas formavimo ir povandeninio lankinio suvirinimo procesas plačiai naudojamas sudėtingose vamzdynų ir konstrukcijų srityse.
ERW gamyba užtikrina aukštą matmenų nuoseklumą ir gamybos efektyvumą. Šiuolaikinės HFW ir ERW gamybos linijos gali integruoti automatizuotą suvirinimo valdymą, dydžio nustatymą, internetinį patikrinimą ir terminį apdorojimą pagal gaminio reikalavimus.
„Huayang Steel Pipe“ ERW plieno vamzdžių skersmuo yra nuo Φ48 iki Φ660,4 mm, sienelių storis nuo 2,0 iki 22 mm ir ilgis nuo 6 iki 27 m. LSAW plieninių vamzdžių dangčiai nuo Φ406,4 iki Φ2 800 mm, sienelių storis nuo 7 iki 50 mm ir ilgis nuo 6 iki 12,5 m. Šie diapazonai parodo, kaip dvi gamybos technologijos papildo viena kitą, o ne tiesiogiai pakeičia viena kitą.
Kaip pirkėjai turėtų rinktis tarp LSAW ir ERW gamybos?
Pasirinkimas turėtų prasidėti nuo inžinerinės specifikacijos. Jei projektui reikalingas didelis skersmuo, didelis sienelės storis, didelis konstrukcijos stiprumas arba specifinės dujotiekio charakteristikos, LSAW plieninis vamzdis gali būti tinkamesnis. Jei projektui reikia didelio gamybos efektyvumo, vienodų matmenų ir didelio kiekio mažo ar vidutinio skersmens plieninio vamzdžio, ERW gali būti efektyvus sprendimas.
Gamybos procesas taip pat turi atitikti reikalaujamą plieno rūšį, standartą, patikrinimo lygį, bandymų reikalavimus, dangos sistemą ir aptarnavimo sąlygas. API 5L, ASTM, EN, GB/T, GOST ir kiti standartai gali nurodyti skirtingus reikalavimus medžiagoms, suvirinimui, bandymams ir matmenų nuokrypiams.
Supratimas, kaip iš tikrųjų gaminami LSAW ir ERW plieniniai vamzdžiai, suteikia pirkėjams patikimesnį pagrindą įvertinti produkto kokybę ir tiekėjo galimybes. Užuot lyginę tik gatavą vamzdį, svarbu atsižvelgti į visą gamybos kelią nuo žaliavos paruošimo ir formavimo iki suvirinimo, patikrinimo, bandymo ir galutinio pristatymo.
Skaityti daugiau:
Kuo skiriasi LSAW plieninis vamzdis ir ERW plieninis vamzdis?
Dėl ko LSAW plieninis vamzdis tinka didelio skersmens reikmėms?