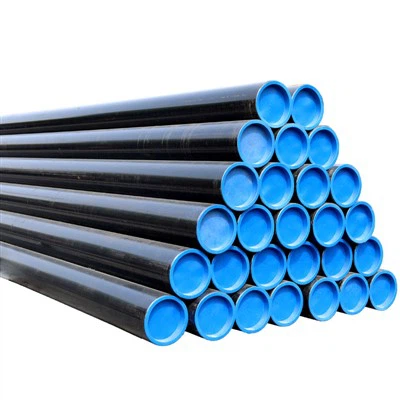
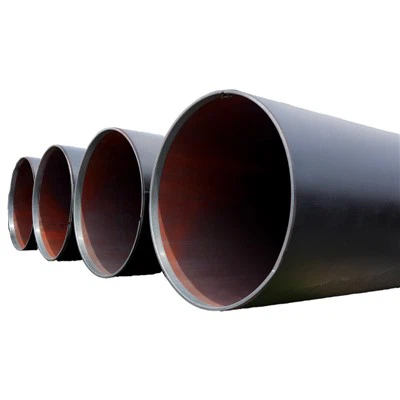
Elektrinis atsparumas Suvirinti plieniniai vamzdžiai gaminami nepertraukiamo formavimo ir suvirinimo būdu, kurio metu plieninė juosta palaipsniui formuojama į cilindrinę formą ir suvirinama išilgine siūle. Tarp visų šiame procese naudojamų medžiagų pagrindinė žaliava yra karštai valcuoto-anglinio plieno ritės. Šios ritės yra netaurieji metalai, kurie lemia vamzdžio mechaninį stiprumą, matmenų stabilumą ir suvirinamumą. Kadangi ERW vamzdžiai formuojami tiesiai iš plieninės juostelės be papildomo metalo užpildo, karštai valcuoto anglinio plieno ritės kokybė ir specifikacijos turi tiesioginės įtakos gamybos efektyvumui ir galutiniam vamzdžio veikimui.
Karštai valcuoto{0}}anglinio plieno ritės gaminamos plieno gamyklose aukštoje temperatūroje valcuojant įkaitintas plieno plokštes. Šis procesas leidžia pagaminti didelius kiekius plieno, kurio storis, plotis ir mechaninės savybės yra kontroliuojamos. Pagamintos šios ritės transportuojamos į vamzdžių gamybos įrenginius, kur išvyniojami, išlyginami ir paduodami į formavimo malūnus, kad būtų sukurti ERW vamzdžiai. Dėl šios žaliavos patikimumo ji yra plačiausiai naudojama bazinė medžiaga vidutinio ir mažo skersmens suvirintų vamzdžių gamybai.
Karštai{0}}valcuoto anglinio plieno ritinių specifikacijų asortimentas
Tipiškas ERW vamzdžių gamybos matmenų diapazonas
| Parametras | Tipiškas diapazonas | Svarba ERW gamyboje |
|---|---|---|
| Ritės storis | 1,5 – 20 mm | Nustato vamzdžio sienelės storį |
| Ritės plotis | 600 – 1600 mm | Nustato vamzdžio skersmens diapazoną |
| Ritės svoris | 10-30 tonų | Įtakoja gamybos efektyvumą |
| Vidinis ritės skersmuo | Apie 610 mm | Ričių tvarkymo įrangos standartas |
Karštai valcuoto{0}}anglinio plieno ritinių matmenų specifikacijos sukurtos taip, kad atitiktų ERW vamzdžių gamybos linijų formavimo reikalavimus. Ritės storis yra tiesiogiai susijęs su gatavo vamzdžio sienelės storiu. Pavyzdžiui, ritės, kurių storis yra nuo 1,5 mm iki 6 mm, dažnai naudojamos lengviems konstrukciniams vamzdžiams arba skysčių transportavimo sistemoms, o storesnės, artėjančios 20 mm ritės gali būti naudojamos sunkioms konstrukcijoms arba vidutinio slėgio vamzdynams.
Plieninės ritės plotis lemia vamzdžio, kurį galima suformuoti, perimetrą. Pasirinkę tinkamo pločio ritę, gamintojai gali pagaminti tam tikro išorinio skersmens vamzdžius. Kadangi ERW vamzdžiai formuojami iš plokščios juostos, norint užtikrinti tinkamą kraštų išlyginimą suvirinimo metu, būtina išlaikyti tikslią pločio toleranciją.
Ritės svoris taip pat turi įtakos vamzdžių gamybos efektyvumui. Sunkesnės ritės leidžia atlikti ilgesnes nepertraukiamas formavimo operacijas, dažnai nekeičiant ritės, o tai pagerina gamybos našumą. Standartiniai ritės vidiniai skersmenys sukurti taip, kad atitiktų krovimo įrangą, naudojamą plieno gamyklose ir vamzdžių gamybos įmonėse, užtikrinant sklandų medžiagų perdavimą viso gamybos proceso metu.


Karštai{0}}valcuoto anglinio plieno ritinių kokybės reikalavimai
Tipiški medžiagų ir paviršiaus reikalavimai
| Kokybės faktorius | Reikalavimas | Įtaka vamzdžių kokybei |
|---|---|---|
| Paviršiaus būklė | Be įtrūkimų ir didelių apnašų | Užtikrina stabilų suvirinimą |
| Storio tolerancija | Valdomas siauromis ribomis | Išlaiko matmenų tikslumą |
| Krašto būklė | Lygus ir tiksliai apipjaustytas | Palaiko patikimą suvirinimo siūlės formavimąsi |
| Mechaninė konsistencija | Vienodas stiprumas ir lankstumas | Įgalina stabilų formavimo procesą |
Karštai valcuoto{0}}anglinio plieno ritinių kokybė vaidina lemiamą vaidmenį nustatant ERW vamzdžių patikimumą. Paviršiaus būklė yra vienas iš pirmųjų faktorių, įvertintų atliekant žaliavų patikrą. Nors karštai valcuotas plienas yra plonas oksido nuosėdų sluoksnis, suvirinant gali kilti sunkumų dėl per didelio nuosėdų, įtrūkimų ar įbrėžimų. Paviršiaus nelygumai šalia juostos kraštų gali trukdyti elektriniam varžos šildymui arba sumažinti suvirinimo siūlės stiprumą.
Storio tolerancija taip pat turi būti griežtai kontroliuojama. Kai plieninė juosta patenka į ERW gamybos linijos formavimo sekciją, ji praeina per kelis ritininius stovus, kurie palaipsniui formuoja medžiagą į apskritą skerspjūvį. Jei ritės storis labai skiriasi išilgai jos ilgio arba pločio, ritinių formuojamas slėgis gali tapti netolygus. Tai gali sukelti ovalumą arba vamzdžio sienelės storio pokyčius, todėl gali sumažėti matmenų tikslumas.
Kraštų būklė yra ypač svarbi, nes plieninės juostos kraštai yra sritys, kurios bus sujungtos suvirinimo metu. Šie kraštai turi būti švarūs, tiesūs ir be įbrėžimų. Tikslus juostos kraštų apipjaustymas leidžia formavimo ritiniams tiksliai išlyginti kraštus prieš suvirinimo etapą, o tai padeda sukurti vienodą suvirinimo siūlę su stabiliomis mechaninėmis savybėmis.
Taip pat būtinas mechaninis nuoseklumas visoje ritėje. Dėl takumo ribos arba plastiškumo skirtumai formuojant gali atsirasti netolygi deformacija. Jei tam tikros juostos dalys yra žymiai stipresnės arba silpnesnės nei kitos, gamybos metu vamzdis gali išsikraipyti arba turėti netaisyklingų formų.
Įtaka ERW formavimo procesui
Karštai valcuoto anglinio plieno ritės keliais būdais įtakoja ERW vamzdžių gamybos etapą. Formavimo procesas prasideda, kai plieninė juosta palaipsniui sulenkiama į cilindro formą formavimo ritinėlių seka. Kiekvienas ritininis stovas taiko kontroliuojamą slėgį, kad pakeistų juostos formą, išlaikant matmenų tikslumą.
Plienas, pasižymintis geru lankstumu ir subalansuotomis mechaninėmis savybėmis, leidžia sklandžiai deformuotis be įtrūkimų ar per didelio atsparumo. Jei plienas yra per kietas arba trapus, jis gali atsispirti formavimuisi ir paviršiaus lūžiams. Ir atvirkščiai, per minkštas plienas gali per daug deformuotis, todėl vamzdžio geometrija tampa nestabili.
Ritės vienodumas taip pat turi įtakos formavimo proceso stabilumui. Nuoseklus storis ir mechaninės savybės užtikrina, kad kiekviena juostos dalis, eidama per formavimo ritinius, elgsis panašiai. Šis stabilumas yra būtinas norint išlaikyti pastovų vamzdžio skersmenį ir sienelės storį per visą vamzdžio ilgį.
Suvirinant aukštu -dažniu, suformuoto vamzdžio kraštai įkaista dėl elektrinės varžos ir suspaudžiami kartu, kad būtų sukurta tvirta jungtis. Plieninio paviršiaus švarumas ir laidumas turi įtakos elektros srovės tekėjimui per medžiagą. Karštai valcuoto anglinio plieno ritės su švariais paviršiais ir kontroliuojama sudėtimi užtikrina stabilesnį kaitinimą ir padeda sukurti tvirtesnes suvirinimo siūles.
Karštai{0}}valcuotų ritinių svarba ERW vamzdžių taikymuose
Karštai valcuoto-anglinio plieno ritės išlieka pagrindine ERW vamzdžių gamybos medžiaga, nes jos užtikrina optimalų gamybos efektyvumo ir medžiagų našumo pusiausvyrą. Dėl įvairių storių ir pločių vamzdžių gamintojai gali gaminti vamzdžius, tinkančius daugeliui pritaikymų, įskaitant statybinius karkasus, komunalinius vamzdynus, mechanines sistemas ir energetikos infrastruktūrą.
Kontroliuojamos cheminės sudėties, stabilių mechaninių savybių ir tikslių matmenų specifikacijų derinys užtikrina, kad karštai valcuoti ritės gali būti patikimai formuojamos ir suvirinamos į aukštos kokybės{1} vamzdžius. Naudojant šiuolaikines plieno gamybos technologijas, tokias kaip nuolatinis liejimas, valdomas valcavimas ir pažangios ritinių tikrinimo sistemos, karštai valcuoto anglinio plieno ritinių kokybė ir toliau gerėja.
Kadangi pasaulinė infrastruktūros ir vamzdynų sistemų paklausa ir toliau auga, karštai valcuotų anglinio plieno ritinių vaidmuo ERW vamzdžių gamyboje išlieka esminis. Jų pastovi kokybė ir pritaikomos specifikacijos sudaro pagrindą gaminti vamzdžius, atitinkančius įvairių inžinerinių projektų techninius reikalavimus.