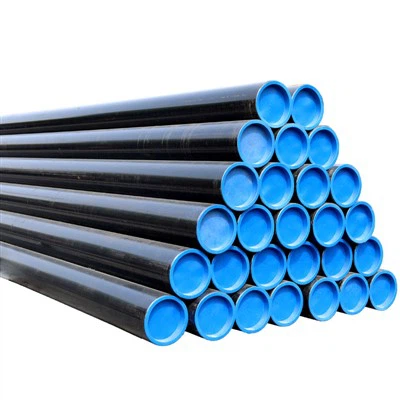
ERW ir besiūliai vamzdžiai yra du plačiai naudojami plieninių vamzdžių tipai pramonės, statybos, energetikos ir infrastruktūros projektuose. Nors abu gali būti gaminami įvairių rūšių ir dydžių plieno, skiriasi jų gamybos metodai, mechaninės charakteristikos, matmenų leistinos nuokrypos, kaina ir tipinis pritaikymas. Šių skirtumų supratimas padeda inžinieriams, rangovams ir tarptautiniams pirkėjams pasirinkti tinkamą plieninį vamzdį pagal slėgį, temperatūrą, montavimo sąlygas ir projekto specifikacijas.
Kas yra ERW plieninis vamzdis?
ERW reiškiaElektrinis varžinis suvirinimas. ERW plieninis vamzdis gaminamas iš plokščios plieninės juostos arba ritės, suformuotos į cilindrinę formą. Tada suformuotos juostelės kraštai pašildomi elektriniu pasipriešinimu ir suspaudžiami, kad susidarytų išilginė siūlė.
Šiuolaikinėse ERW gamybos linijose naudojamos automatizuotos formavimo, suvirinimo, dydžio nustatymo, tikrinimo ir pjovimo sistemos. Aukšto -dažnio suvirinimas, paprastai žinomas kaip HFW, plačiai naudojamas gaminant plieninius vamzdžius, kurių suvirinimo kokybė ir tikslūs matmenys.
Didelės apimties{0}}projektams ERW plieninis vamzdis turi svarbų pranašumą, nes nuolatinis gamybos procesas užtikrina aukštą gamybos efektyvumą. Jis dažniausiai naudojamas vandens perdavimo, konstrukcijų, naftos ir dujų surinkimo sistemose, statybose, mechanikos inžinerijoje ir bendruosiuose pramoniniuose vamzdynuose.


Kas yra besiūlis plieninis vamzdis?
Besiūlis plieninis vamzdis gaminamas be išilginės suvirintos siūlės. Tvirtas apvalus plieno ruošinys kaitinamas ir praduriamas, kad būtų sukurtas tuščiaviduris apvalkalas, o po to atliekami tokie procesai kaip pailginimas, dydžio nustatymas, terminis apdorojimas ir apdaila.
Kadangi nėra suvirintos jungties, besiūliai vamzdžiai dažnai parenkami esant aukštam slėgiui, aukštai temperatūrai ar sudėtingoms mechaninėms sąlygoms. Įprastai naudojami katilai, slėginė įranga, naftos chemijos įrenginiai, mechaniniai komponentai ir aukšto slėgio vamzdynų sistemos.
Tačiau suvirinimo siūlės nebuvimas automatiškai nereiškia, kad besiūlis vamzdis yra geriausias pasirinkimas kiekvienam projektui. Tinkamas vamzdžio tipas priklauso nuo taikomo standarto, projektinio slėgio, temperatūros, plieno rūšies, matmenų ir projekto reikalavimų.
ERW vs besiūlis vamzdis: kokie yra pagrindiniai skirtumai?
Akivaizdžiausias skirtumas yra gamybos procesas. ERW vamzdis formuojamas iš plieninės juostos ir sujungiamas išilginiais kraštais atspariniu suvirinimu, o besiūlis vamzdis prasideda nuo vientiso ruošinio ir be suvirinimo formuojamas į tuščiavidurę sekciją.
Šis skirtumas turi įtakos gamybos efektyvumui, matmenų kontrolei, galimiems dydžiams, kainai ir taikymo pasirinkimui. Toliau pateiktoje lentelėje pateikiamas tiesioginis palyginimas.
| Prekė | ERW plieninis vamzdis | Besiūlis plieninis vamzdis |
|---|---|---|
| Gamybos būdas | Formavimas ir elektrinis varžinis suvirinimas | Auskarų vėrimas ir karštas/šaltas darbas |
| Išilginis suvirinimas | Taip | Nr |
| Tipiškas gamybos efektyvumas | Aukštas | Paprastai žemesnis |
| Matmenų nuoseklumas | Aukštas su moderniomis gamybos linijomis | Aukštas, priklausomai nuo proceso |
| Kaina | Apskritai ekonomiškesnis | Paprastai didesnis |
| Dydžio prieinamumas | Platus asortimentas, ypač dažni skersmenys | Platus asortimentas, priklausomai nuo malūno |
| Įprastos programos | Vandentiekio, statybos, konstrukcijų, pramonės ir vamzdynų sistemos | Aukštas{0}}slėgis, aukšta{1}temperatūra ir mechaniniai pritaikymai |
| Kokybės kontrolė | Reikalingas suvirinimo ir netauriųjų metalų patikrinimas | Reikalingas netauriųjų metalų ir gamybos patikrinimas |
Gamybos procesas
ERW gamyba labai tinka nuolatinei gamybai. Plieninė juosta išvyniojama, išlyginama, formuojama, suvirinama, matuojama, tikrinama ir supjaustoma iki nurodyto ilgio. Suvirinimas aukštu
Besiūliai gamybai, prieš atliekant tolesnius valcavimo ar dydžio nustatymo operacijas, ruošinius reikia pašildyti ir pradurti. Procesas yra sudėtingesnis ir paprastai reikia labiau kontroliuoti ruošinio kokybę, sienelės storį, temperatūrą ir matmenų tikslumą.
Jėga ir spaudimas
Neteisinga manyti, kad kiekvienas besiūlis vamzdis yra stipresnis už kiekvieną ERW vamzdį. Tikrasis našumas priklauso nuoplieno klasė, sienelės storis, gamybos standartas, terminis apdorojimas, suvirinimo kokybė ir tikrinimo reikalavimai.
Šiuolaikiniai ERW plieniniai vamzdžiai gali pasiekti patikimas mechanines savybes ir suvirinimo vientisumą, kai gaminami laikantis atitinkamų standartų ir kokybės kontrolės. Slėginiams vamzdynams taikomos specifikacijos, tokios kaip API 5L, apibrėžia medžiagų, gamybos, bandymų ir priėmimo reikalavimus.
Besiūliai vamzdžiai gali būti naudingi naudojant tam tikrus aukšto -slėgio ir{1}} aukštos temperatūros įrenginius, nes nėra suvirintos siūlės. Nepaisant to, projekto inžinieriai turėtų įvertinti visą specifikaciją, o ne pasirinkti vamzdį tik pagal tai, ar jis suvirintas, ar besiūlis.
Kuris vamzdis yra ekonomiškesnis{0}}?
Daugeliui didelių{0}}projektų ERW plieniniai vamzdžiai suteikia didelį sąnaudų pranašumą. Jo nuolatinis gamybos procesas yra efektyvus, o plieninės juostos gali būti perdirbamos į didelius vamzdžių kiekius, kurių našumas yra gana didelis. Tai daro ERW patrauklią, kai projekto specifikacijose leidžiama suvirinti vamzdžiai.
Besiūliai vamzdžiai paprastai reikalauja intensyvesnio gamybos proceso, todėl jų pirkimo kaina gali būti didesnė. Tais atvejais, kai nereikia vientisos konstrukcijos, pasirinkus ERW vamzdį, galima sumažinti medžiagų sąnaudas nepakenkiant reikiamam našumui, kai vamzdis yra tinkamai nurodytas ir pagamintas.
Kaip dydis įtakoja pasirinkimą?
Kitas svarbus aspektas yra vamzdžių matmenys. ERW technologija ypač tinka gaminant didelius kiekius plieninių vamzdžių tam tikro skersmens ir sienelės storio diapazone. „Huayang Steel Pipe“ aukšto -dažnio tiesių siūlių suvirintų plieninių vamzdžių galima įsigyti nuonuo Φ48 iki Φ660,4 mm, kurių sienelių storis2,0–22 mmir ilgiai6–27 m.
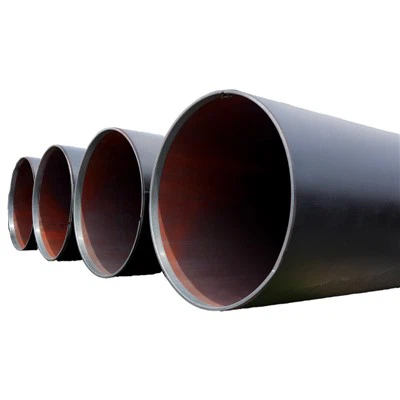
„Huayang“ taip pat gamina dvipusius{0}}panardintus lankiniu būdu suvirintus plieninius vamzdžius išnuo Φ406,4 iki Φ2 800 mm, suteikdamas papildomų parinkčių didelio{0}}skersmens dujotiekio ir infrastruktūros projektams. Ši platesnė suvirintų{2}}vamzdžių gamybos galimybė leidžia pirkėjams pasirinkti skirtingus gamybos būdus pagal projekto matmenis ir techninius reikalavimus.
Kaip turėtų rinktis pasauliniai pirkėjai?
ERW ir besiūlių vamzdžių pasirinkimas turėtų prasidėti nuo projekto specifikacijos. Pirkėjai turėtų patikrinti, ko reikiaplieno rūšis, išorinis skersmuo, sienelės storis, ilgis, slėgio vertė, darbinė temperatūra, taikomas standartas, bandymo reikalavimai ir dangos reikalavimai.
ERW vamzdžių atveju ypatingas dėmesys turėtų būti skiriamas suvirinimo kokybei, neardomiesiems bandymams, hidrostatiniams bandymams, matmenų nuokrypiams ir atsekamumui. Besiūliams vamzdžiams ruošinio kokybė, terminis apdorojimas, sienelės storio vienodumas ir paviršiaus būklė yra svarbūs kokybės veiksniai.
Kvalifikuotas gamintojas turėtų galėti pateikti atitinkamų medžiagų sertifikatus, tikrinimo įrašus, bandymų rezultatus ir, kai reikia, trečiosios šalies{0}} tikrinimo paslaugas.
Skaityti daugiau:
10 geriausių ERW plieninių vamzdžių tiekėjų pasaulio pirkėjams?
Kokie yra bendri LSAW plieno vamzdžių standartai?